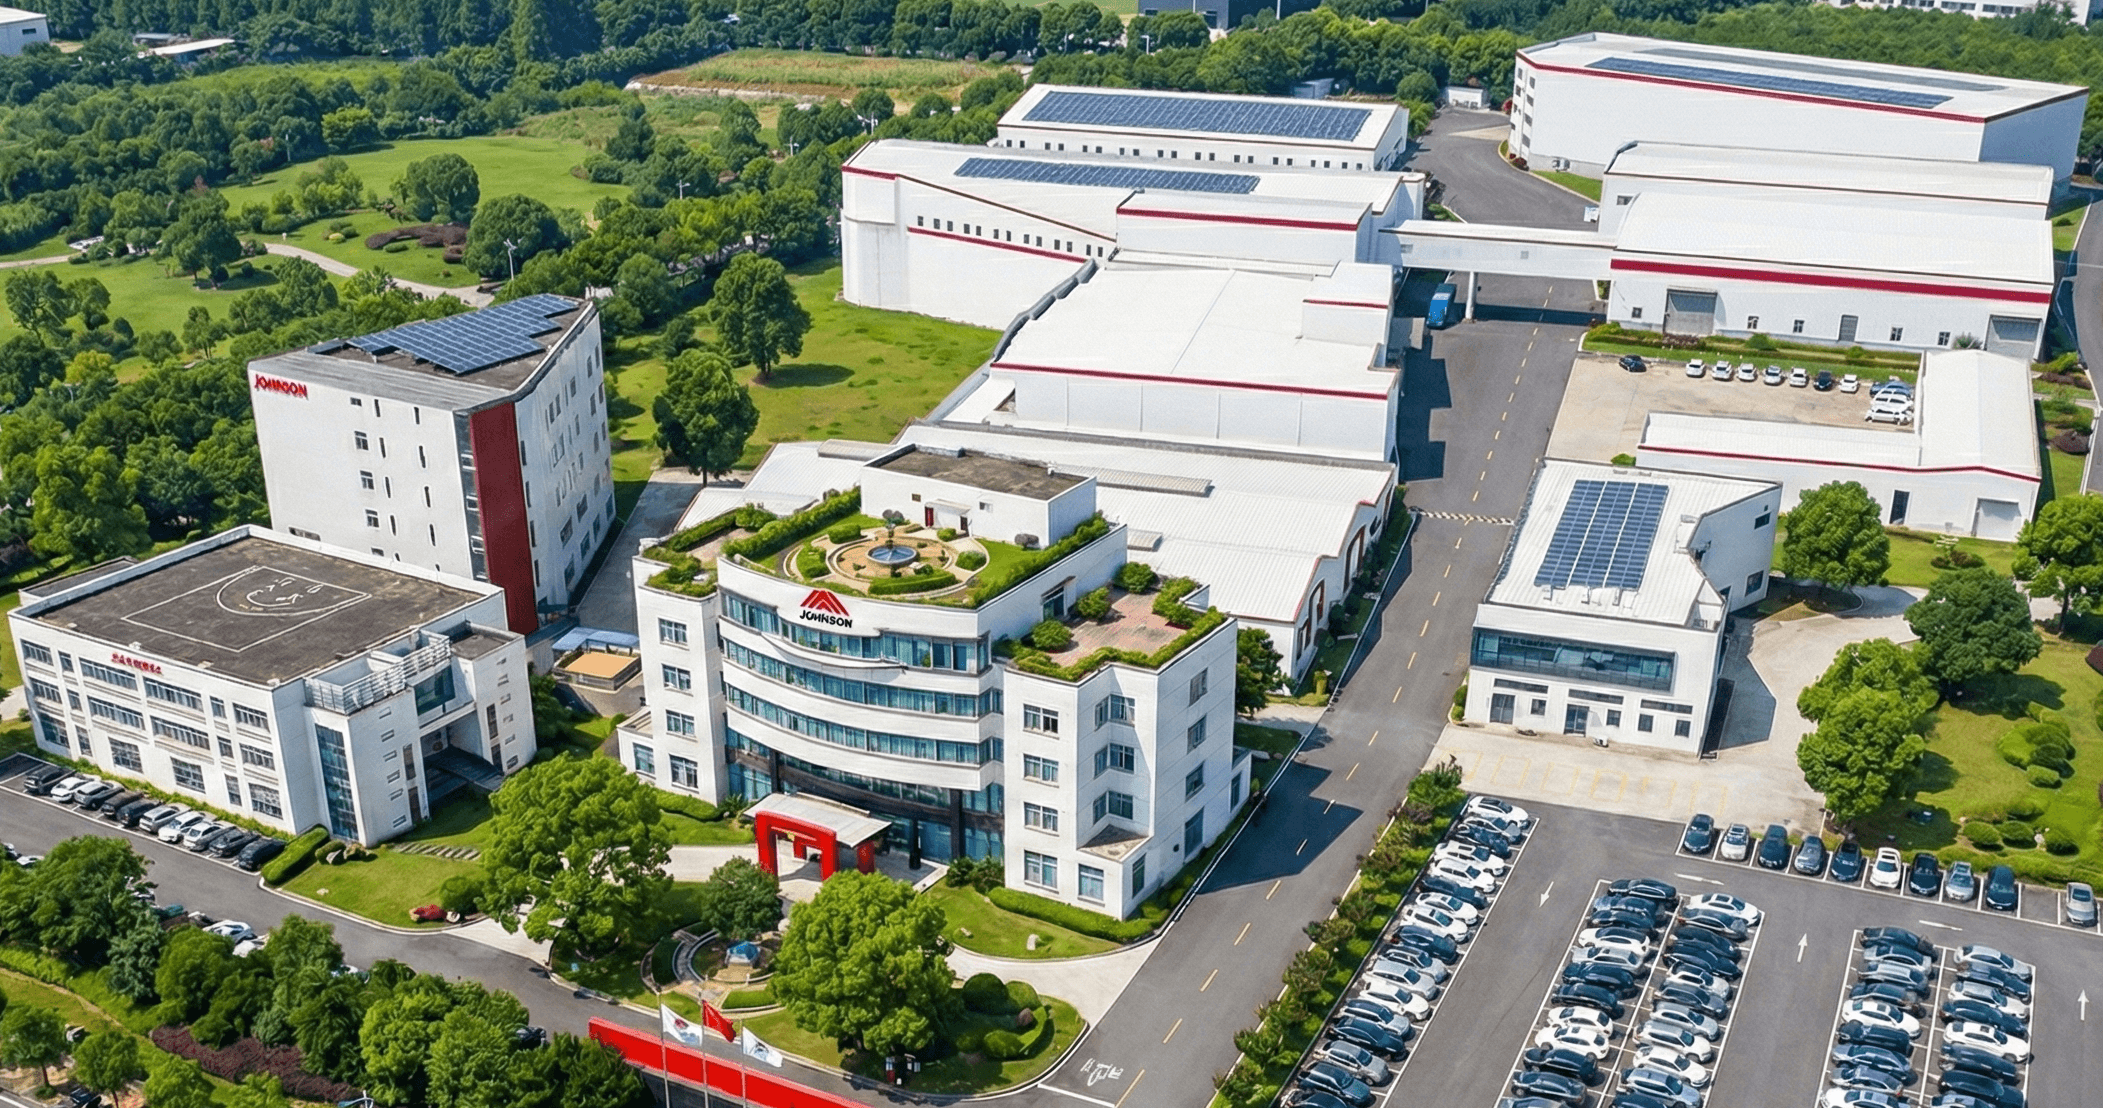
研發大樓 3F
研發大樓 1F 品保測試區
榕樹區
一廠 (前加工)
二廠 (焊接)
塗裝廠
儀表線 2F
塑膠射出+網版印刷 2F
TM線 1F
成品倉
BIKE智能線
統倉
研技
研發大樓為公司產品研發與品質驗證的核心基地,整合機構設計、電子電裝、軟體研發、技術開發、測試驗證與品保功能,完整涵蓋從產品概念設計、研發開發、前期打樣、系統整合、測試驗證到量產前品質確認的流程。研發團隊於同一場域內完成設計與軟硬體整合,透過跨部門協作提升開發效率。大樓內建置完整測試環境,包含整車軟硬體整合測試、軟體自動化測試,以及零件與整車壽命測試,並配置環境測試與摔落測試等設備,確保產品穩定性與可靠度。所有產品完成標準測試後,並銜接工廠端展開量產作業,確保研發到生產的品質一致性。
品保測試區分為軟體測試區與壽命測試區兩大部分。 軟體測試區主要以八大手法模擬使用者實際操作情境並檢視過往問題,確保產品能 100% 符合市場需求;區域四角亦配置攝影機,以完整記錄問題發生時的真實過程。 壽命測試區則依市場需求訂定各項壽命測試條件,例如跑步機以機械腳模擬使用者跑步,壽命目標為 4,400 萬步;其他機種的壽命測試平均目標為 6,000 小時。此外,對關鍵零組件如坐墊、皮帶、皮帶輪與曲柄踏板組等,也均訂有各自的測試標準,以確保產品品質與耐用度。
此區整排榕樹栽種於喬山創立初期,迄今已屹立超過半世紀。當年為了守護廠區環境而栽種的樹木,如今枝葉交織成蔭,形成一條綠意盎然的隧道,靜靜見證公司從傳統製造業者成長為國際品牌的歷程。這條小徑,不僅是董事長與夫人散步、談論未來的地方,也是許多喬山員工上下班與休憩時經過的日常風景,承載著大家共同的記憶。 榕樹旁的廠房為喬山第一座工廠,建於 1975 年,是品牌發展的起點,見證企業扎根臺灣、邁向國際的歷程。
公司成立之初第一座廠房,最初是生產槓片、槓鈴的基地。這座廠房目前的規劃與運作,依序為雷射切割區、車床加工區、彎管區與沖床區。由最初的管材、板材經過一系列的加工通過生產標準的檢驗後才能送往焊接廠進行後續的作業。另外塑膠射出廠位於廠外距離約 20 分鐘車程,也是提升廠內自製的重要推手。
焊接廠全面導入 100% 機器人自動化焊接技術,以確保產品具備最佳的焊接強度與穩定一致的外觀品質。透過 3D 焊接翻轉台的應用,可依產品結構進行多角度翻轉焊接,大幅提升作業效率與焊接一致性;同時配置 U 型產線與雙機焊接系統,有效進行產能擴充,因應不同產品與產量需求,兼顧彈性與效率。 在品質確保方面,每一批生產中的第一件焊接成品皆須送至最終品質檢驗 ( FQC ) 進行首件確認,由品保單位透過 3D 量測設備與瞬檢儀進行尺寸、角度與焊接精度的全面檢驗,確保所有規格完全符合基準後,方可展開後續的大量生產。焊接完成並通過檢驗的成品,將依既定製程送往塗裝廠進行噴塗處理,最終再進入組裝線,完成整體製造流程。
塗裝廠採用環保粉體塗裝與金油塗裝技術,在提升產品漆面品質與耐用度的同時,亦有效降低對環境的影響,落實企業在 ESG 與永續製造上的承諾。塗裝製程全面導入塗裝管理系統展示,即時進行製程參數控制與警示管理,包含溫度、轉速 ( RPM ) 與酸鹼值 ( pH ) 等關鍵條件,確保每一道製程皆在穩定且可追溯的狀態下進行。 在生產管理方面,塗裝廠結合排程管理、標準作業程序 ( SOP ) 與效率監控機制,有效掌握產線節奏與產能配置,提升整體作業效率與交期穩定度。品質確保則涵蓋新產品導入階段的測試與驗證流程,以及每一批次皆須執行首件檢驗制度,由品保單位確認塗裝品質、外觀與規格皆符合標準後,方可進行後續量產。 所有商用產品皆依規範採用「二塗二烤」工法,以強化產品的抗腐蝕能力與長期使用可靠度;同時亦可依客戶需求提供客製化產品服務,包含不同塗裝顏色與貼標配置,滿足多元市場與品牌應用。完成塗裝並通過外觀檢查確認品質無誤後,成品將靜置數小時以確保塗層穩定,隨後依排程透過空中輸送帶系統直接送往 Bike 廠進行後續製程,未來 TM 廠 亦將導入相同的塗裝與輸送規劃,以進一步提升整體生產效率與製程整合能力。
儀表線負責 LED 與 LCD 儀表的生產製造,製程依產品特性進行嚴謹的製程控制,其中 LCD 製程設於潔淨室環境,以確保顯示品質與穩定度,LED 則配置專屬產線以提升生產效率與一致性。現場設置全罩式廠房,並全面導入自動化設備,包含 AGV 無人搬運車、自動鎖螺絲機,以及自動開箱、封箱與堆疊設備,有效減少人工搬運與操作時間,提升作業效率並縮短整體工時。 在品質確保方面,所有儀表成品皆執行 100% 全檢制度:LED 儀表須通過 14 項功能測試,LCD 儀表則需通過 11 項功能測試。各檢驗站點上方均設有攝影機進行即時監控與紀錄,檢驗完成後會掃描產品序號條碼,透過序號即可進行產品全流程追溯,包含各站檢驗狀態與量測數據,所有資訊皆完整儲存於 Johnson 雲端伺服器中,一旦發生異常狀況,可即時回溯影像與數據,快速定位問題並進行排除,確保品質穩定。
塑膠印刷線是今年成立的,採用 UV 環保油墨,印刷後經烘乾就完成,不需像一般油墨靜置一天才乾燥,節省生產空間,也增加生產效率。另外,印刷工具區與人員作業區均有抽吸排氣設備,讓人員在舒適的環境下工作。
此廠為商用跑步機與樓梯機的專屬組裝線,並設置有馬達靜音室與多項輔助設備,以確保生產效率與作業安全。商用級跑步機的零件(如馬達、跑板等)多數重量超過 10kg,為降低工作負荷與避免人員受傷,研技單位特別開發自動取放設備,能有效減少疲勞並提升安全性與生產效率。 在品質確保方面,每台設備組裝完成後都會進入靜音室進行檢測,例如 TM 需進行震動、升降、噪音等測試,所有檢驗數據與關鍵零件序號皆會上傳至雲端系統,以利後續追蹤。FQC 則依據 AQL(可接受品質限度)標準進行抽驗,並模擬客戶實際使用情境,從拆箱、組裝到功能操作逐項確認,確保最終產品符合所有標準,全面把關品質。
自動倉儲廠是公司智慧物流的重要核心,我們持續投入資源,全面提升倉儲管理的智慧化程度,以達成更精準的庫存控制與更高效率的訂單處理週期,最終目標是實現「貨暢其流」的卓越運作狀態。 目前自動倉儲廠的主要指標如下: * 廠內設有 7 座碼頭,能支援高度彈性的出貨運作。 * 擁有 952 個儲存格,可容納達 12,000 台成品,相當於 160 個 40 呎 HQ 貨櫃 的容量。 * 自動化倉儲具備高速周轉特性,單次裝櫃僅需 20–30 分鐘 即可完成。 * 透過系統化控管製造日期,導入 先進先出 ( FIFO ) 流程,並搭配 PDA 掃碼驗證、系統鎖定與數量比對機制,確保實際貨品與訂單需求完全一致,大幅提升出貨準確度。
BIKE 生產線分階段導入自動化與智能化輔助系統,第一階段以自動化與友善工作環境為核心,透過多項省力設備有效降低人力負荷,同時提升產能並確保品質穩定。產線配置翻轉台以改善作業姿勢與組裝效率,並導入扭力校正機制,確保每一道鎖付作業皆符合標準。搭配數位扭力板手與油壓升降台進行效率優化,使作業流程更加順暢且一致性更高。 在外觀與包裝作業上,生產線結合光隧道漆面檢測系統進行外觀品質確認,並配置包裝輔助設備、吊掛系統與自動打包裝置,降低人員負擔並提升包裝效率。品質確保則以 FQC 最終品質驗證為關鍵節點,確保每一件產品在出貨前皆符合品質標準。管理面同步推動目視化管理,透過料架整合與層架高度降低,減少補料與取料時的人員移動,進一步降低工時並提升整體生產效率。同時設置 G2 二代靜音室,改善作業與檢驗環境,提升人員專注度與作業品質。 第二階段進一步朝向智能化生產發展,全面導入 IoT 數據即時上傳機制,將生產與品質資訊即時回饋至系統平台,強化製程透明度與管理即時性。透過生產節奏系統,即時掌握產線狀態並優化節拍配置,同時建置 AGV 自動發料網絡,實現物料供應的自動化與準時化。在品質面,G2 靜音室檢驗流程同步導入自動化技術,進一步降低人工作業差異,確保檢驗結果的穩定性與一致性。 品質確保全程以 PDA 掃碼系統為核心,結合功能數據檢測、外觀檢查與 FQC 最終驗證,所有檢驗與製程數據皆即時上傳至雲端系統進行追蹤與管理,確保 BIKE 產品在效率、品質與一致性上皆維持高標準表現。
統倉負責支援生產所需的所有原物料與加工件供應,秉持「在正確的時間、正確的地點、以最低的成本,提供正確的物料」之核心理念,持續優化物流流程,打造高效能的供應鏈管理系統。 在空間與生產支援方面,統倉以高密度儲存與縮短等待時間為核心原則,在僅約 1,000 平方米的倉儲空間內,依據生產排程動態調整加工件及物料的調撥策略,有效降低生產庫存水位,並協助工廠達成「零中斷」的生產目標。 為進一步提升供應鏈的交貨效率,統倉將於 2025 年導入「供應商進廠交貨管制系統」,整合現場卸貨車位與線上預約平台,使供應商可提前預約車位與交貨時段,達成物流與交貨的精準銜接。此系統化管理可大幅降低缺料風險,並消除因等待或延誤所造成的效率損失。 在管理決策面,統倉也導入倉儲管理可視化看板,整合人員出勤、庫存價值、存貨狀態與供應商交貨進度等關鍵 KPI,透過即時數據呈現,管理者能全面掌握營運狀況,並可依據資訊模擬與優化發貨時程,顯著提升整體倉儲與物流作業效率。
研技工作區肩負模具開發、製程優化與工時改善三大核心任務,是推動生產製程創新與自動化的重要單位。在模具開發方面,研技採取自主設計焊接模具,捨棄傳統點焊框架式模具,改以模組化夾具搭配氣壓自動化,不僅提升設計精度,更提高作業效率,並確保產品的一致性與可靠性。 在製程優化部分,研技團隊透過改善流程與開發生產治具,降低生產成本並提升生產效率。近年來更積極導入自動化設備,使各項製程持續優化、更加穩定。 此外,研技亦專注於工時改善,運用「排除、組合、重排、簡化」四項方法持續檢討與改善生產動作,透過循環式優化,使整體生產效率不斷提升。 整體而言,研技工作區不僅是模具開發的技術核心,更是推動製造流程創新、效率提升與自動化成長的關鍵力量。